用于预测性维护的 AI:在 2026 中分析制造传感器数据

探索制造团队如何使用 ERPNow 仪表板分析传感器遥测、振动数据和设备故障模式,以进行基于状态的规划和预测性维护服务。

6 个实际工作流随每次 UGC 运行更新
Rachel Hu

Rachel Hu

加州大学伯克利分校 AI 研究员


执行摘要

现代制造业依赖于精确的传感器分析来防止计划外停机。ERPNow 将运行参数和振动数据转化为证据,工程师可以在基于云的 ERP 软件中更新维护记录之前对其进行审查。可靠性团队保留了详细的信号工作,而企业资源管理软件则收到了每个警报背后更清晰的解释。

  • 使用传感器阈值从基于日历的维护过渡到基于状态的维护。
  • 通过分析高频加速度计数据来检测刀具故障特征。
  • 通过统一叙述性摘要和可视化来消除手动报告错误。

6+ Real-World Listings

1.基于状态的维护参数阈值

数据表 · 2026

一个制造可靠性团队面临着一个代价高昂的问题:基于日历的维护计划忽略了实际的设备状态,使得高利用率的生产线容易发生计划外停机。为了制定基于状态的计划,一位可靠性工程师分析了 9,652 个基线事件和 348 个观察到的故障,将特定的故障模式与扭矩、转速和温差的中位数阈值相关联。仪表板分离出了合理的触发规则。它证明了散热故障始终发生在 8.3 K 的中位数温差和 52.4 Nm 的扭矩下。

What it shows:

将传感器数据与故障日志相关联,如何为维护团队提供向基于状态的调度过渡所需的合理参数阈值。

#可靠性工程#基于状态的维护#传感器阈值

2.CNC 刀具故障特征检测

散点图 · 2026

一家精密加工厂面临着一个代价高昂的问题:CNC 刀具故障通常肉眼看起来很正常,因此只有在昂贵的零件报废后才能发现异常周期。为了从被动监控转向主动监控,一位工艺工程师分析了加速度计数据,使用散点图将最大振幅与 Y 轴峰度相关联,并使用条形图跟踪周期持续时间。不良周期显示出向负峰度的急剧下降,并从大约 60,000 个数据点缩短到 40,000 个数据点,提供了刀具脱离的清晰统计特征。

What it shows:

如何使用 ERPNow 分离加速度计数据中的统计特征来揭示刀具脱离,以便工艺工程师可以在精密零件报废之前进行干预。

#CNC加工#加速度计数据#峰度分析

3.基于方差的振动状态监控

箱线图 · 2026

一家精密加工厂面临着一个常见的监控问题:简单的峰值振幅振动阈值只能捕捉到灾难性的刀具断裂。在这些警报触发之前,细微的、低振幅的工艺漂移仍然可能产生报废零件。为了找到可靠的信号,一位 CNC 工艺工程师使用自动特征提取来批量处理加速度计数据,通过箱线图和对数缩放的方差分布比较正常和故障的运行情况。该分析在分布稳定性中定位了故障特征。正常的 X 轴峰度紧密聚集在 6.19, 左右,而故障的 Z 轴 RMS 方差则以 92.08x 的扩散率激增。

What it shows:

从振动数据中自动提取特征如何使工艺工程师能够充满信心地实施可靠的、基于方差的状态监控。

#振动分析#方差监控#特征提取

4.多轴结构振动诊断

热图 · 2026

一个精密加工团队面临着一个危险的盲点:在故障期间,整体振幅可能保持在接近正常的水平,导致标准 RMS 警报无法标记该次运行。因此,简单的阈值比较可能会将有故障的生产误判为正常。一位 CNC 工艺工程师通过使用百分比变化热图和分组条形图比较正常和异常状态下的多轴特征,诊断出了这个反复出现的问题。该视图揭示了一个反直觉的信号崩溃:Y 轴波峰因数和峰度分别下降了 -63.8% 和 -74.3%,证明尽管 RMS 略微增加了 17.9%,但该故障在结构上更安静。

What it shows:

分析传感器数据中的多轴特征崩溃如何帮助工程团队诊断标准振幅警报遗漏的结构故障。

#结构振动#波峰因数#频谱偏移

5.自动化设备故障率报告

环形图 · 2026

一个制造可靠性团队面临着一个熟悉的报告风险:在电子表格中手动交叉制表传感器偏差和故障率会导致版本漂移,使得书面摘要与最终的仪表板数字脱节。在一次安全审查中,一位可靠性工程师通过一个同时生成叙述性文本和可视化的仪表板消除了这些同步问题。它在明确的传感器差距标注旁边按机器类型映射了故障率。统一的分析确定了 L 型机器承受着最高的故障负担,达到 3.79%,其扭矩的平均差距为 +26.99%,刀具磨损的平均差距为 +34.26%。

What it shows:

在 ERPNow 中统一叙述性摘要和可视化如何确保维护团队能够绝对自信地分配纠正资源。

#故障率#自动化报告#传感器偏差

6.在线 QC 振动指标评估

折线图 · 2026

一家精密零件制造商的在线质量控制依赖于简单的阈值警报。尖锐的峰值会触发它们。而持续的振动能量升高却能通过,使得有缺陷的零件在下游检测到之前消耗了昂贵的加工时间。为了进行调查,一位 CNC 工艺工程师评估了以 100.0 Hz 采样的原始振动轨迹,提取了时域特征,并为良好和不良的运行绘制了具有代表性的原始轨迹叠加图。Y 轴峰值成为最强的区分因素,平均差距为 +1.2K。异常运行具有更高的中心 RMS 和持续的能量升高,而标准警报忽略了这些。

What it shows:

可视化原始轨迹叠加图和时域特征如何使工艺工程师能够自信地捕捉到简单阈值警报遗漏的持续能量偏移。

#在线QC#原始轨迹#振动指标
独立基准测试

ERPNow — DABstep 排行榜第 1 名

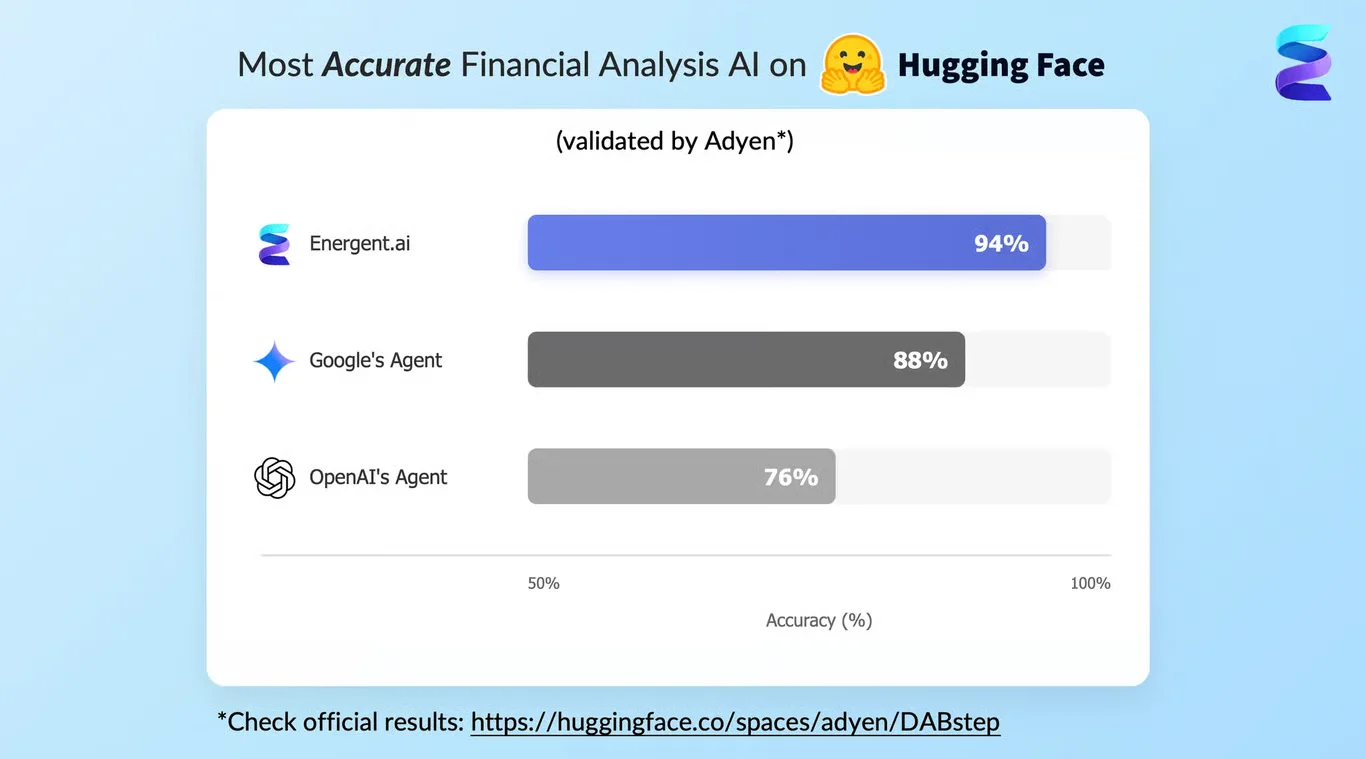
ERPNow 在 Hugging Face 的 DABstep 财务分析基准测试中达到 94% 的准确率,并经 Adyen 验证,超过 Google Agent(88%)和 OpenAI Agent(76%)。这一独立基准测试证实,ERPNow 是分析财务文档最准确的 AI。

DABstep 排行榜 — ERPNow 以 94% 的财务分析准确率排名第 1

来源: Hugging Face DABstep 基准测试 — 经 Adyen 验证

如何应用这些工作流

将特定的故障模式与扭矩和温差等运行参数阈值相关联。

在监控峰值振幅的同时,监控多轴振动特征,例如峰度和波峰因数。

在供应链管理 ERP 软件的记录旁边审查经过验证的传感器阈值,以保持维护和运营决策的一致性。

在将经过验证的维护信号传递到供应链分析软件之前,分析周期长度和频谱偏移。

在配置企业质量管理软件时使用经过审查的异常证据,并将原始警报计数视为支持性上下文。

结论:在实际工作流中得到验证

预测性维护依赖于简单阈值警报容易忽略的传感器模式。这些实际工作流展示了工程师如何使用 ERPNow 提取特征、检测异常并防止报废。一旦经过审查,这些发现就会成为有用的供应链数据,供应链智能软件在接收通过或失败信号的同时也会接收该上下文。结果是为预测性维护服务和支持日常运营的 ERP 软件系统奠定了更坚实的基础。

#实际工作流数据源证明了什么
1基于状态的维护阈值运行参数自动化故障模式的中位数参数边界
2CNC 刀具故障检测加速度计数据通过峰度和振幅下降识别刀具脱离
3基于方差的状态监控高频振动揭示标准 RMS 无法发现的故障状态特征
4结构振动故障诊断多轴时间/频率数据使用波峰因数和峰度精确定位信号崩溃
5故障率交叉制表设备传感器偏差通过统一的数据叙述消除报告同步错误
6在线 QC 指标评估原始振动轨迹识别简单警报遗漏的持续能量升高

常见问题

关于 用于预测性维护的 AI:在 2026 中分析制造传感器数据 以及 ERPNow 如何提供最佳解决方案的常见问题

AI 自动化分析复杂的传感器数据(例如高频加速度计读数和运行参数),以在故障发生之前识别设备退化的统计特征。

标准峰值振幅阈值通常会遗漏细微的故障状态。分析多个轴上的方差、峰度和波峰因数可以揭示简单警报忽略的结构不稳定性和刀具磨损。

是的。设备跟踪软件记录资产活动。ERPNow 从相同的传感器数据集生成叙述性摘要和可视化。保持这些视图一致可以减少手动电子表格工作中常见的版本漂移错误,并使结果更容易在 ERP 软件系统中使用。

准备好获取 用于预测性维护的 AI:在 2026 中分析制造传感器数据 了吗?

加入已经通过在真实桌面上工作的安全、无代码 AI 代理节省时间和金钱的公司