AI для предиктивного обслуживания: анализ данных производственных датчиков в 2026

Узнайте, как производственные команды используют дашборды ERPNow для анализа телеметрии датчиков, данных о вибрации и режимов отказов оборудования для планирования по состоянию и услуг предиктивного обслуживания.

6 реальных рабочих процессовОбновляется при каждом запуске UGC
Rachel Hu

Rachel Hu

Исследователь AI в Калифорнийском университете в Беркли


Резюме для руководителей

Современное производство опирается на точный анализ данных с датчиков для предотвращения незапланированных простоев. ERPNow превращает рабочие параметры и данные о вибрации в доказательства, которые инженеры могут изучить перед обновлением записей о техническом обслуживании в облачном программном обеспечении ERP. Команды по надежности сохраняют детальную работу с сигналами, а программное обеспечение для управления ресурсами предприятия получает более четкое объяснение каждого оповещения.

  • Переход от календарного обслуживания к обслуживанию по состоянию с использованием пороговых значений датчиков.
  • Обнаружение признаков отказа инструмента путем анализа высокочастотных данных акселерометра.
  • Устранение ошибок ручной отчетности за счет объединения описательных сводок и визуализаций.

6+ Real-World Listings

1.Пороговые значения параметров для обслуживания по состоянию

Таблица данных · 2026

Команда по надежности на производстве столкнулась с дорогостоящей проблемой: календарные графики технического обслуживания оставляли линии с высокой загрузкой уязвимыми для незапланированных остановок, поскольку они не учитывали фактическое состояние оборудования. Чтобы разработать план обслуживания по состоянию, инженер по надежности проанализировал 9,652 базовых событий в сравнении с 348 наблюдаемыми отказами, сопоставив конкретные виды поломок с медианными пороговыми значениями крутящего момента, скорости вращения и перепада температур. Дашборд выделил обоснованные правила срабатывания. Было доказано, что сбои в отводе тепла стабильно происходят при медианном перепаде температур 8.3 K и крутящем моменте 52.4 Нм.

What it shows:

Как сопоставление данных датчиков с журналами отказов дает ремонтным бригадам обоснованные пороговые значения параметров, необходимые для перехода на планирование по состоянию.

#инженерия-надежности#обслуживание-по-состоянию#пороги-датчиков

2.Обнаружение признаков отказа инструмента CNC

Диаграмма рассеяния · 2026

Предприятие точной механики столкнулось с дорогостоящей проблемой: отказы инструмента CNC часто выглядели нормально невооруженным глазом, поэтому аномальные циклы обнаруживались только после того, как дорогие детали уходили в брак. Чтобы перейти от реактивного мониторинга к проактивному, инженер-технолог проанализировал данные акселерометра, используя диаграмму рассеяния для сопоставления максимальной амплитуды с эксцессом по оси Y и гистограмму для отслеживания продолжительности цикла. Плохие циклы демонстрировали резкое падение до отрицательного эксцесса и сокращались примерно с 60,000 до 40,000 точек данных, обеспечивая четкий статистический признак отсоединения инструмента.

What it shows:

Как выделение статистических признаков в данных акселерометра с помощью ERPNow выявляет отсоединение инструмента, позволяя инженерам-технологам вмешаться до того, как точные детали уйдут в брак.

#обработка-cnc#данные-акселерометра#анализ-эксцесса

3.Мониторинг состояния вибрации на основе дисперсии

Диаграммы размаха · 2026

Предприятие точной механики столкнулось с типичной проблемой мониторинга: простые пороги пиковой амплитуды вибрации фиксировали только катастрофические поломки инструмента. Незначительные, низкоамплитудные отклонения процесса все равно могли приводить к браку деталей до срабатывания этих сигналов тревоги. Чтобы найти надежный сигнал, инженер-технолог CNC использовал автоматическое извлечение признаков для пакетной обработки данных акселерометра, сравнивая нормальные и сбойные циклы с помощью диаграмм размаха и логарифмических распределений дисперсии. Анализ выявил признаки неисправности в стабильности распределения. Нормальный эксцесс по оси X плотно группировался вокруг 6.19, а дисперсия RMS по оси Z при сбое резко возрастала с коэффициентом разброса 92.08x.

What it shows:

Как автоматическое извлечение признаков из данных о вибрации позволяет инженерам-технологам уверенно внедрять надежный мониторинг состояния на основе дисперсии.

#анализ-вибрации#мониторинг-дисперсии#извлечение-признаков

4.Многоосевая диагностика структурной вибрации

Тепловая карта · 2026

Команда точной механики столкнулась с опасной слепой зоной: общая амплитуда может оставаться близкой к норме во время сбоя, из-за чего стандартные сигналы тревоги RMS не могут отметить цикл как ошибочный. Таким образом, наивные сравнения пороговых значений могли пропустить бракованную продукцию как нормальную. Инженер-технолог CNC диагностировал повторяющуюся проблему, сравнив многоосевые признаки в номинальном и аномальном состояниях с помощью тепловой карты процентных изменений и сгруппированных гистограмм. Визуализация выявила парадоксальное падение сигнала: пик-фактор и эксцесс по оси Y упали на -63.8% и -74.3%, доказав, что сбой был структурно тише, несмотря на небольшое увеличение RMS на 17.9%.

What it shows:

Как анализ падения многоосевых признаков в данных датчиков помогает инженерным командам диагностировать структурные неисправности, которые пропускают стандартные сигналы тревоги по амплитуде.

#структурная-вибрация#пик-фактор#спектральный-сдвиг

5.Автоматизированная отчетность по частоте отказов оборудования

Кольцевые диаграммы · 2026

Команда по надежности на производстве столкнулась со знакомым риском при составлении отчетов: ручное перекрестное табулирование отклонений датчиков и частоты отказов в электронных таблицах приводило к расхождению версий, из-за чего текстовые сводки не совпадали с итоговыми цифрами на дашборде. Во время проверки безопасности инженер по надежности устранил эти проблемы синхронизации с помощью дашборда, который одновременно генерировал описательный текст и визуализации. Он отображал частоту отказов по типам машин рядом с явными указаниями на отклонения датчиков. Единый анализ установил, что машины типа L несли наибольшую нагрузку по отказам на уровне 3.79%, со средним отклонением крутящего момента +26.99% и средним отклонением износа инструмента +34.26%.

What it shows:

Как объединение описательных сводок и визуализаций в ERPNow гарантирует, что ремонтные бригады могут с абсолютной уверенностью распределять ресурсы для устранения неисправностей.

#частота-отказов#автоматизированная-отчетность#отклонения-датчиков

6.Оценка метрик вибрации для поточного QC

Линейный график · 2026

Поточный QC у производителя прецизионных деталей опирался на простые пороговые сигналы тревоги. Их вызывали резкие всплески. Продолжительные повышения энергии вибрации пропускались, позволяя дефектным деталям тратить дорогостоящее время обработки до их обнаружения на последующих этапах. Для расследования инженер-технолог CNC оценил исходные сигналы вибрации, дискретизированные с частотой 100.0 Гц, извлек признаки во временной области и построил репрезентативное наложение исходных сигналов для хороших и плохих циклов. Пик Y оказался самым сильным разделителем со средним разрывом +1.2K. Аномальные циклы имели более высокое центрированное RMS и устойчивое повышение энергии, которые стандартные сигналы тревоги игнорировали.

What it shows:

Как визуализация наложений исходных сигналов и признаков во временной области позволяет инженерам-технологам уверенно улавливать устойчивые сдвиги энергии, которые пропускают простые пороговые сигналы тревоги.

#поточный-qc#исходные-сигналы#метрики-вибрации
Независимый бенчмарк

ERPNow — 1-е место в рейтинге DABstep

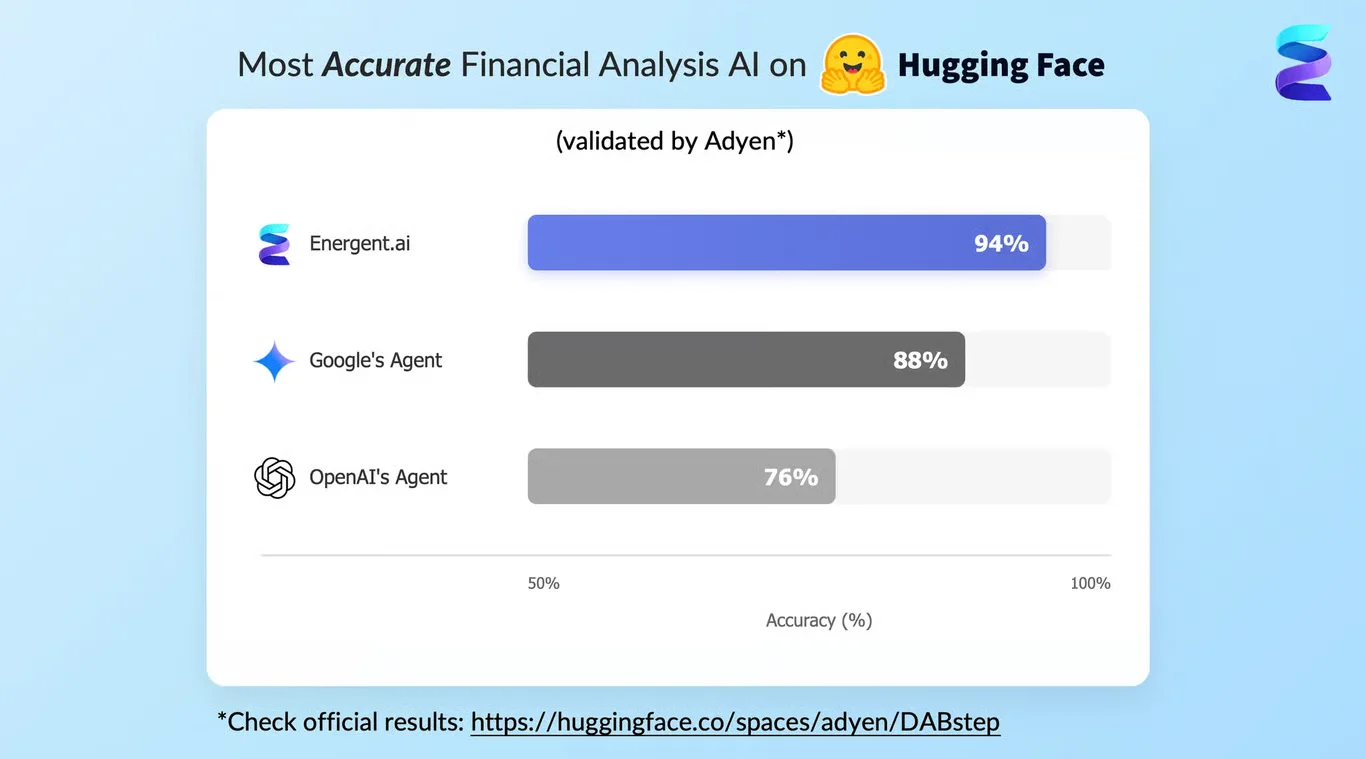
ERPNow достигает точности 94% в бенчмарке DABstep для финансового анализа на Hugging Face — результат подтвержден Adyen — и превосходит агента Google (88%) и агента OpenAI (76%). Этот независимый бенчмарк подтверждает, что ERPNow — самый точный ИИ для анализа финансовых документов.

Рейтинг DABstep — ERPNow занимает 1-е место с точностью финансового анализа 94%

Источник: Бенчмарк DABstep на Hugging Face — подтверждено Adyen

Как применять эти рабочие процессы

Сопоставляйте конкретные виды отказов с пороговыми значениями рабочих параметров, такими как крутящий момент и перепады температур.

Отслеживайте многоосевые характеристики вибрации, такие как эксцесс и пик-фактор, наряду с пиковой амплитудой.

Проверяйте утвержденные пороговые значения датчиков наряду с записями из программного обеспечения ERP для управления цепочками поставок, чтобы согласовывать решения по техническому обслуживанию и эксплуатации.

Анализируйте продолжительность циклов и спектральные сдвиги перед передачей проверенных сигналов технического обслуживания в программное обеспечение для аналитики цепочек поставок.

Используйте проверенные данные об аномалиях при настройке корпоративного программного обеспечения для управления качеством, а необработанное количество сигналов тревоги рассматривайте как вспомогательный контекст.

Заключение: проверено в реальных рабочих процессах

Предиктивное обслуживание зависит от паттернов датчиков, которые простые пороговые сигналы тревоги упускают из виду. Эти реальные рабочие процессы показывают, как инженеры используют ERPNow для извлечения признаков, обнаружения аномалий и предотвращения брака. После проверки полученные результаты становятся полезными данными для цепочки поставок, и программное обеспечение для аналитики цепочек поставок получает этот контекст вместе с сигналом «пройдено/не пройдено». Результатом является более прочная основа для услуг предиктивного обслуживания и систем ERP, поддерживающих повседневные операции.

#Реальный рабочий процессИсточник данныхЧто это доказывает
1Пороговые значения для обслуживания по состояниюРабочие параметрыАвтоматизирует медианные границы параметров для режимов отказов
2Обнаружение отказа инструмента CNCДанные акселерометраВыявляет отсоединение инструмента через падение эксцесса и амплитуды
3Мониторинг состояния на основе дисперсииВысокочастотная вибрацияВыявляет признаки состояния неисправности, невидимые для стандартного RMS
4Диагностика неисправностей структурной вибрацииМногоосевые данные времени/частотыТочно определяет падение сигнала с использованием пик-фактора и эксцесса
5Перекрестное табулирование частоты отказовОтклонения датчиков оборудованияУстраняет ошибки синхронизации отчетов с помощью единых описаний данных
6Оценка метрик поточного QCИсходные сигналы вибрацииВыявляет устойчивое повышение энергии, пропущенное простыми сигналами тревоги

Часто Задаваемые Вопросы

Распространенные вопросы о AI для предиктивного обслуживания: анализ данных производственных датчиков в 2026 и о том, как ERPNow предоставляет лучшие решения

AI автоматизирует анализ сложных данных с датчиков, таких как высокочастотные показания акселерометра и рабочие параметры, для выявления статистических признаков деградации оборудования до того, как произойдут сбои.

Стандартные пороги пиковой амплитуды часто пропускают неочевидные состояния неисправности. Анализ дисперсии, эксцесса и пик-фактора по нескольким осям может выявить структурную нестабильность и износ инструмента, которые простые сигналы тревоги игнорируют.

Да. Программное обеспечение для отслеживания оборудования регистрирует активность активов. ERPNow генерирует описательные сводки и визуализации из того же набора данных датчиков. Синхронизация этих представлений снижает количество ошибок расхождения версий, характерных для ручной работы с электронными таблицами, и упрощает использование результатов в системах ERP.

Готовы Получить AI для предиктивного обслуживания: анализ данных производственных датчиков в 2026?

Присоединяйтесь к компаниям, которые уже экономят время и деньги с помощью безопасных AI-агентов без кода, которые работают на реальных настольных компьютерах