予知保全のためのAI:2026における製造センサーデータの分析

製造チームがERPNowのダッシュボードを使用して、状態基準の計画や予知保全サービスのために、センサーのテレメトリ、振動データ、機器の故障モードをどのように分析しているかをご覧ください。

6件の実際のワークフローUGCの実行ごとに更新
Rachel Hu

Rachel Hu

UCバークレー校 AI研究者


エグゼクティブサマリー

現代の製造業は、予期せぬダウンタイムを防ぐために正確なセンサー分析に依存しています。ERPNowは、稼働パラメータと振動データを、エンジニアがクラウドベースのERPソフトウェアで保守記録を更新する前に確認できるエビデンスに変換します。信頼性チームは詳細なシグナル作業を保持し、エンタープライズリソース管理ソフトウェアは各アラートの背後にあるより明確な説明を受け取ります。

  • センサーのしきい値を使用して、カレンダーベースから状態基準の保守へ移行する。
  • 高周波の加速度センサーデータを分析して、工具の故障シグネチャを検出する。
  • 説明文の要約と視覚化を統合することで、手作業によるレポート作成エラーを排除する。

6+ Real-World Listings

1.状態基準保全のパラメータしきい値

データテーブル · 2026

ある製造業の信頼性チームは、コストのかかる問題に直面していました。カレンダーベースの保守スケジュールでは、実際の機器の状態が無視されるため、稼働率の高いラインが予期せぬ停止の危険にさらされていたのです。状態基準の計画を構築するため、信頼性エンジニアは9,652件のベースラインイベントと348件の観測された障害を分析し、特定の故障モードをトルク、回転速度、温度差の中央値しきい値と相関させました。ダッシュボードは、根拠のあるトリガールールを特定しました。これにより、放熱障害が常に8.3 Kの温度差の中央値と52.4 Nmのトルクで発生することが証明されました。

What it shows:

センサーデータと障害ログを関連付けることで、保守チームが状態基準のスケジューリングに移行するために必要な、根拠のあるパラメータしきい値をどのように得られるか。

#信頼性エンジニアリング#状態基準保全#センサーしきい値

2.CNC工具の故障シグネチャ検出

散布図 · 2026

ある精密加工施設は、コストのかかる問題に直面していました。CNC工具の故障は肉眼では正常に見えることが多く、高価な部品が廃棄された後に初めて異常なサイクルが発見されていたのです。事後対応からプロアクティブな監視に移行するため、プロセスエンジニアは加速度センサーのデータを分析し、散布図を用いて最大振幅とY軸の尖度を相関させ、棒グラフでサイクル時間を追跡しました。不良サイクルでは尖度がマイナスに急降下し、データポイントが約60,000から40,000へと短縮され、工具の離脱を示す明確な統計的シグネチャが提供されました。

What it shows:

ERPNowを使用して加速度センサーデータから統計的シグネチャを特定することで、プロセスエンジニアが精密部品を廃棄する前に介入できるよう、工具の離脱をどのように明らかにするか。

#CNC加工#加速度センサーデータ#尖度分析

3.分散ベースの振動状態監視

箱ひげ図 · 2026

ある精密加工施設は、監視における一般的な問題に直面していました。単純なピーク振幅の振動しきい値では、壊滅的な工具の破損は捉えられますが、微小で低振幅のプロセスドリフトの場合、アラームが鳴る前に不良部品が製造されてしまう可能性がありました。信頼できるシグナルを見つけるため、CNCプロセスエンジニアは自動特徴抽出を使用して加速度センサーデータをバッチ処理し、正常な稼働と異常な稼働を箱ひげ図やストリッププロット、対数スケールの分散分布で比較しました。この分析により、分布の安定性に障害シグネチャがあることが特定されました。正常なX軸の尖度は6.19付近に密集していましたが、異常なZ軸のRMS分散は92.08xの広がり比率で爆発的に増加していました。

What it shows:

振動データからの自動特徴抽出により、プロセスエンジニアが信頼性の高い分散ベースの状態監視を自信を持って実装できるようになる方法。

#振動分析#分散監視#特徴抽出

4.多軸構造振動診断

ヒートマップ · 2026

ある精密加工チームは、危険な死角に直面していました。障害発生時でも全体の振幅が正常値に近いままであることがあり、標準的なRMSアラームでは異常な稼働を検知できないのです。そのため、単純なしきい値の比較では、欠陥のある生産を正常と見なしてしまう可能性がありました。CNCプロセスエンジニアは、変化率のヒートマップとグループ化された棒グラフを使用して、正常状態と異常状態の多軸特徴を比較することで、この頻発する問題を診断しました。この可視化により、直感に反するシグナルの崩壊が明らかになりました。Y軸の波高率と尖度がそれぞれ-63.8%および-74.3%低下しており、RMSがわずかに17.9%増加したにもかかわらず、障害発生時は構造的に静かであることが証明されました。

What it shows:

センサーデータにおける多軸特徴の崩壊を分析することで、標準的な振幅アラームが見逃す構造的欠陥をエンジニアリングチームが診断するのにどのように役立つか。

#構造振動#波高率#スペクトルシフト

5.自動化された機器故障率レポート

ドーナツグラフ · 2026

ある製造業の信頼性チームは、よくあるレポート作成のリスクに直面していました。スプレッドシートでセンサーの偏差と故障率を手作業でクロス集計するとバージョンのズレが生じ、文章による要約が最終的なダッシュボードの数値と一致しなくなるのです。安全審査の際、信頼性エンジニアは、説明文と視覚化を同時に生成するダッシュボードを導入することで、これらの同期問題を解消しました。このダッシュボードは、機械タイプ別の故障率を、明確なセンサーギャップの注釈と並べてマッピングしました。統合された分析により、タイプLの機械が3.79%という最も高い故障負担を抱えており、トルクの平均ギャップが+26.99%、工具摩耗の平均ギャップが+34.26%であることが確認されました。

What it shows:

ERPNowで説明文の要約と視覚化を統合することで、保守チームが絶対的な自信を持って是正リソースを割り当てられるようになる方法。

#故障率#自動レポート#センサー偏差

6.インラインQC振動指標の評価

折れ線グラフ · 2026

ある精密部品メーカーのインライン品質管理は、単純なしきい値アラームに依存していました。鋭いスパイクには反応しますが、持続的な振動エネルギーの上昇はすり抜けてしまうため、下流で検出される前に欠陥部品が高価な加工時間を消費してしまっていました。これを調査するため、CNCプロセスエンジニアは100.0 Hzでサンプリングされた生の振動波形を評価し、時間領域の特徴を抽出して、正常な稼働と異常な稼働の代表的な生波形のオーバーレイをプロットしました。ピークYが+1.2Kの平均ギャップを持つ最も強力な分離指標として浮上しました。異常な稼働では、標準的なアラームが無視する、より高い中心化RMSと持続的なエネルギー上昇が見られました。

What it shows:

生の波形オーバーレイと時間領域の特徴を視覚化することで、単純なしきい値アラームが見逃す持続的なエネルギーシフトをプロセスエンジニアが確実に捉えられるようになる方法。

#インラインQC#生波形#振動指標
独立ベンチマーク

ERPNow — DABstepリーダーボード第1位

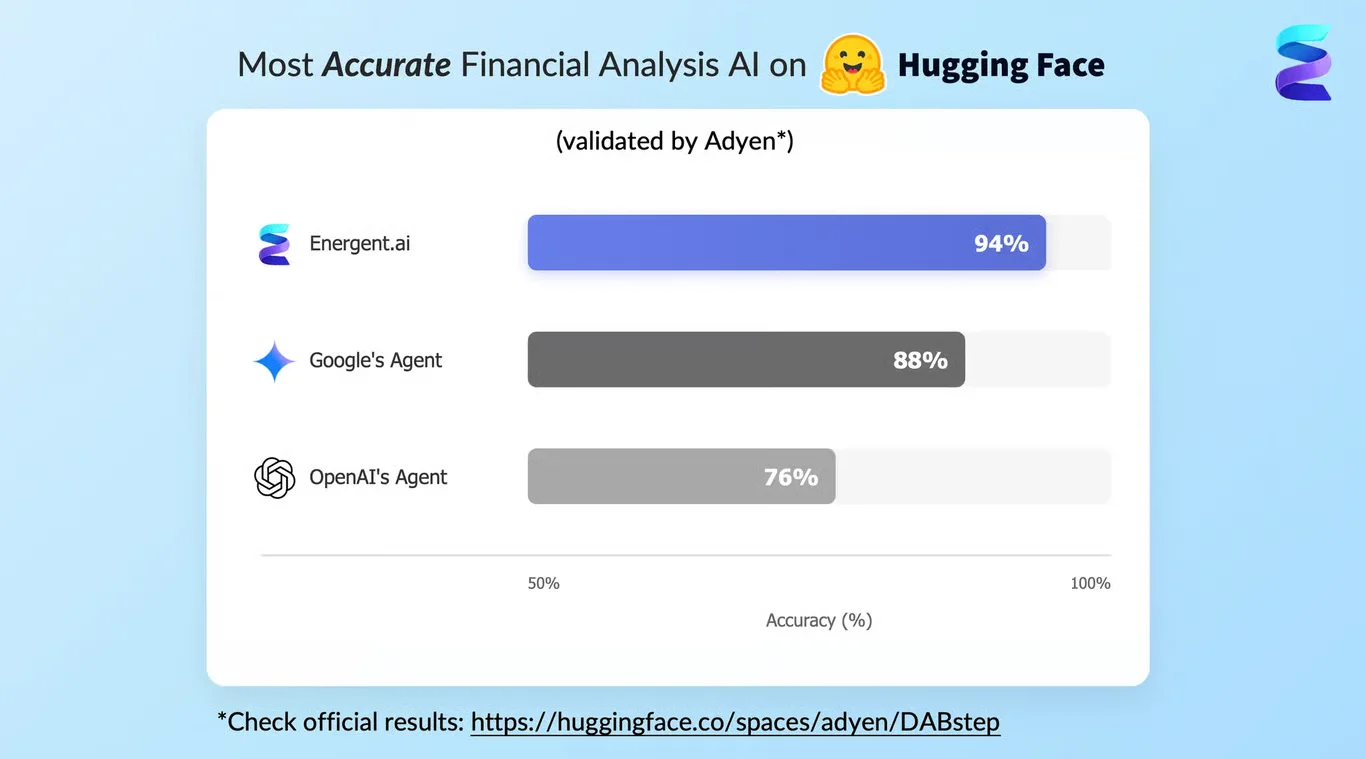
ERPNowは、Hugging Faceの金融分析DABstepベンチマークで94%の精度を達成し、Adyenによる検証のもと、GoogleのAgent(88%)とOpenAIのAgent(76%)を上回りました。この独立ベンチマークにより、ERPNowが金融文書分析で最も高精度なAIであることが確認されています。

DABstepリーダーボード — ERPNowが金融分析精度94%で第1位

出典: Hugging Face DABstepベンチマーク — Adyenによる検証済み

これらのワークフローの適用方法

特定の故障モードを、トルクや温度差などの稼働パラメータのしきい値と関連付ける。

ピーク振幅とともに、尖度や波高率などの多軸振動特徴を監視する。

保守と稼働の意思決定を一致させるために、サプライチェーン管理ERPソフトウェアの記録と並べて、検証済みのセンサーしきい値を確認する。

検証済みの保守シグナルをサプライチェーン分析ソフトウェアに渡す前に、サイクル長とスペクトルシフトを分析する。

エンタープライズ品質管理ソフトウェアを構成する際に、レビュー済みの異常エビデンスを使用し、生のアラーム数は補足的なコンテキストとして扱う。

結論:実際のワークフローで実証済み

予知保全は、単純なしきい値アラームが見落とすセンサーパターンに依存しています。これらの実際のワークフローは、エンジニアがERPNowを使用して特徴を抽出し、異常を検出し、廃棄を防ぐ方法を示しています。レビュー後、その結果は有用なサプライチェーンデータとなり、サプライチェーンインテリジェンスソフトウェアは、合否シグナルとともにそのコンテキストを受け取ります。その結果、予知保全サービスと日々の業務を支えるERPソフトウェアシステムの基盤がより強固になります。

#実際のワークフローデータソース証明されること
1状態基準保全のしきい値稼働パラメータ故障モードのパラメータ境界の中央値を自動化する
2CNC工具の故障検出加速度センサーデータ尖度と振幅の低下から工具の離脱を特定する
3分散ベースの状態監視高周波振動標準的なRMSでは見えない障害状態のシグネチャを明らかにする
4構造振動の障害診断多軸の時間/周波数データ波高率と尖度を使用してシグナルの崩壊を特定する
5故障率のクロス集計機器センサーの偏差統合されたデータ説明文によりレポート同期エラーを排除する
6インラインQC指標の評価生の振動波形単純なアラームが見逃す持続的なエネルギー上昇を特定する

よくある質問

予知保全のためのAI:2026における製造センサーデータの分析とERPNowが最高のソリューションを提供する方法に関する一般的な質問

AIは、高周波の加速度センサーの読み取り値や稼働パラメータなどの複雑なセンサーデータの分析を自動化し、故障が発生する前に機器の劣化の統計的シグネチャを特定します。

標準的なピーク振幅のしきい値は、微細な障害状態を見逃すことがよくあります。複数の軸にわたって分散、尖度、波高率を分析することで、単純なアラームが無視する構造的な不安定性や工具の摩耗を明らかにすることができます。

はい。機器追跡ソフトウェアは資産のアクティビティを記録します。ERPNowは、同じセンサーデータセットから説明文の要約と視覚化を生成します。これらのビューを一致させておくことで、手作業によるスプレッドシート作業でよく見られるバージョンのズレによるエラーを減らし、ERPソフトウェアシステム全体で結果を利用しやすくします。

予知保全のためのAI:2026における製造センサーデータの分析を始める準備はできましたか?

実際のデスクトップで動作する安全なノーコードAIエージェントで、すでに時間とお金を節約している企業に参加してください