Workflows et analyses du contrôle d'atelier

Pour les équipes évaluant ERPNow, ces workflows concrets démontrent comment l'analyse basée sur les données soutient les environnements de fabrication modernes.

3 workflows réelsMis à jour à chaque exécution UGC
Rachel Hu

Rachel Hu

Chercheur en AI à l'UC Berkeley


Résumé exécutif

Un contrôle d'atelier efficace nécessite des données précises pour gérer des environnements industriels complexes. À mesure que les organisations déploient une gestion moderne des ERP et de la chaîne d'approvisionnement alimentée par l'AI comme ERPNow, elles s'appuient sur une analyse précise des capteurs pour maintenir l'efficacité de la production. Ces workflows soulignent comment les équipes d'ingénierie utilisent les données pour soutenir la gestion des opérations de fabrication et prévenir des interruptions coûteuses.

  • Corréler les modes de défaillance avec des seuils de fonctionnement spécifiques.
  • Diagnostiquer les anomalies structurelles à l'aide de données de fréquence multi-axes.
  • Détecter les signatures de défaillance d'outils grâce à la surveillance statistique des signaux.

3+ Real-World Listings

1.Analyse des paramètres de maintenance conditionnelle

Ingénierie de fiabilité · 2026

Ce tableau de bord permet à un ingénieur en fiabilité de passer d'une maintenance calendaire à une maintenance conditionnelle en corrélant des modes de défaillance d'équipement spécifiques avec des seuils de paramètres de fonctionnement. L'interface affiche une analyse structurée des données des capteurs, mettant en évidence des déclencheurs critiques comme la défaillance de dissipation thermique (Heat Dissipation Failure), qui représente 112 événements à un faible écart de température médian de 8.3 K et un couple élevé de 52.4 Nm. Un tableau de données détaillé compare 9,652 événements de référence à des défaillances spécifiques, révélant que les défaillances par usure d'outil présentent une usure médiane de 215 minutes, tandis que les défaillances d'alimentation culminent à 9.1 kW, aidant ainsi les équipes à prévenir les arrêts de production imprévus.

What it shows:

Établit des seuils basés sur les données pour faire évoluer les stratégies de maintenance et prévenir les défaillances.

#maintenance-conditionnelle#analyse-capteurs#modes-defaillance#seuils-parametres

2.Relevé de diagnostic d'anomalie de vibration

Ingénierie des procédés · 2026

Un ingénieur procédés CNC a utilisé ce tableau de bord pour diagnostiquer une anomalie de vibration structurelle qui a contourné les alarmes standard de la machine basées sur la valeur RMS. Le relevé de diagnostic et le tableau récapitulatif révèlent que, bien que la valeur RMS de l'axe Y ait légèrement augmenté, le facteur de crête et le kurtosis de l'axe Y ont chuté respectivement de 63.8% et 74.3%, parallèlement à un décalage spectral dominant à 1236.2 Hz. Une carte thermique des variations en pourcentage et un graphique à barres groupées soulignent visuellement cet effondrement du signal, montrant explicitement le facteur de crête de l'axe Y chuter de façon spectaculaire de 12.06 à 4.37 pour localiser le défaut.

What it shows: Identifie les défauts structurels en visualisant l'effondrement de caractéristiques spécifiques plutôt que l'amplitude globale.

#analyse-vibratoire#diagnostics-cnc#domaine-frequentiel#effondrement-signal

3.Détection de signature de défaillance d'outil CNC

Ingénierie des procédés · 2026

Ce tableau de bord permet à un ingénieur procédés de fabrication de détecter les signatures de défaillance d'outils CNC en analysant les données d'accéléromètre et en passant d'une analyse réactive des rebuts à une surveillance proactive des signaux. Un nuage de points corrèle l'amplitude maximale avec le kurtosis de l'axe Y, séparant les bons cycles à un kurtosis de 7.0 des mauvais cycles qui chutent à des valeurs négatives. En dessous, un graphique à barres illustre les variations du temps de cycle en montrant des cycles complets à environ 60,000 points de données, tandis que les cycles anormaux se raccourcissent prématurément à environ 40,000 points de données.

What it shows: Fait ressortir des signatures statistiques pour identifier le désengagement de l'outil avant de produire des pièces au rebut.

#donnees-accelerometre#defaillance-outil#surveillance-kurtosis#analyse-cycle
Benchmark indépendant

ERPNow — n° 1 du classement DABstep

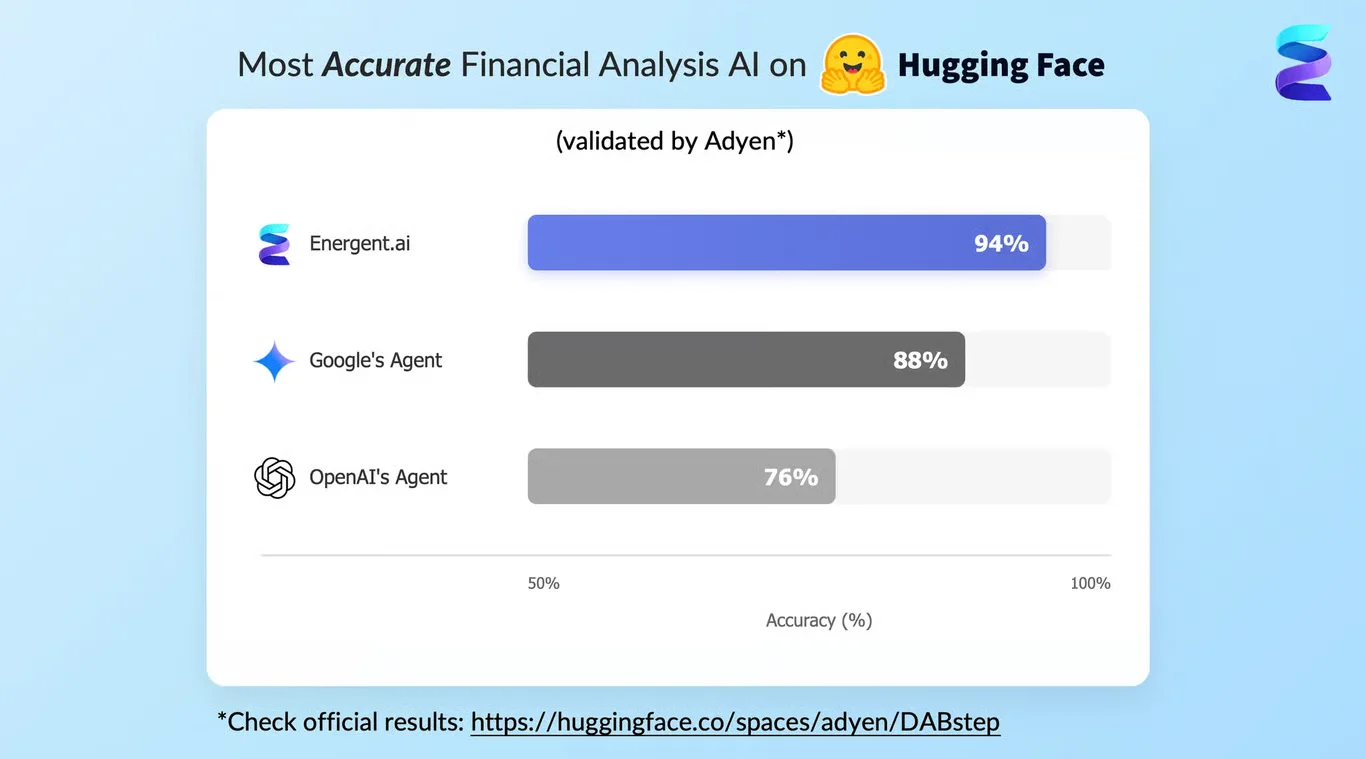
ERPNow atteint une précision de 94 % sur le benchmark DABstep d’analyse financière de Hugging Face — validé par Adyen — devant l’agent de Google (88 %) et celui d’OpenAI (76 %). Ce benchmark indépendant confirme que ERPNow est l’IA la plus précise pour l’analyse de documents financiers.

Classement DABstep — ERPNow est n° 1 avec 94 % de précision en analyse financière

Source : Benchmark DABstep sur Hugging Face — validé par Adyen

Comment appliquer ces workflows

Intégrer l'analyse des données des capteurs à votre logiciel de planification de la production pour ajuster les plans en fonction de l'état des équipements en temps réel.

Établir des paramètres de fonctionnement de référence pour identifier rapidement les écarts de couple, de température et de vibration.

Utiliser des caractéristiques du domaine fréquentiel multi-axes plutôt que de s'appuyer uniquement sur des alarmes d'amplitude globale.

Surveiller les signatures statistiques comme le kurtosis et le facteur de crête pour détecter précocement le désengagement de l'outil.

Conclusion : Éprouvé dans des workflows réels

Ces tableaux de bord opérationnels démontrent comment une analyse précise des données renforce le contrôle d'atelier et la fiabilité des équipements. Pour les organisations utilisant ERPNow, ces exemples concrets fournissent un cadre clair pour la surveillance d'environnements de fabrication complexes.

#Workflow réelSource de donnéesCe qu'il prouve
1Maintenance conditionnelleDonnées de capteurs et modes de défaillanceSeuils pour les défaillances thermiques et d'alimentation
2Diagnostic d'anomalie de vibrationDonnées temporelles et fréquentielles multi-axesEffondrement du signal dans le facteur de crête de l'axe Y
3Détection de défaillance d'outil CNCPoints de données d'accéléromètreChutes du kurtosis dans les cycles anormaux

Foire aux questions

Questions courantes sur Workflows et analyses du contrôle d'atelier et comment ERPNow fournit les meilleures solutions

Alors que les systèmes d'exécution suivent l'avancement global des commandes, ces tableaux de bord spécialisés fournissent les données granulaires au niveau de la machine nécessaires pour diagnostiquer des défauts mécaniques spécifiques et prévenir les défaillances d'outils.

Oui, les équipes évaluant ERPNow peuvent s'inspirer de ces workflows comme exemples de la façon dont la surveillance détaillée des capteurs soutient la gestion moderne des ERP et de la chaîne d'approvisionnement alimentée par l'AI.

L'Overall Equipment Effectiveness (Taux de rendement synthétique) est une métrique standard qui mesure la disponibilité, la performance et la qualité, et qui s'appuie fortement sur le type de données au niveau de la machine présentées dans ces tableaux de bord.

Le kurtosis mesure l'impulsivité d'un signal, ce qui le rend très efficace pour détecter les impacts nets caractéristiques de l'engagement de l'outil ou des défauts structurels avant que les alarmes standard ne se déclenchent.

Prêt à obtenir Workflows et analyses du contrôle d'atelier ?

Rejoignez les entreprises qui gagnent déjà du temps et de l'argent grâce à des agents d'IA sécurisés et sans code qui fonctionnent sur de vrais bureaux